Контроль качества на производстве почти всегда упирается в одно и то же ограничение. Человек внимателен первые два часа смены, затем точность падает, а поток изделий не замедляется. Искусственный интеллект не отменяет работу контролёра, он забирает у него монотонную часть и оставляет решения, требующие опыта. Ниже разберём, как это устроено внутри, из чего собирается рабочая система и почему большинство проектов спотыкаются не на моделях, а на организации данных и процессов.
Какие задачи решает ИИ в контроле качества
Формулировка контроль качества с помощью ИИ объединяет минимум четыре разные задачи, и они требуют разных данных, разного оборудования и разных сроков внедрения. Смешивать их в одном проекте опасно, потому что сроки и бюджеты у них расходятся в разы.
- Обнаружение видимых дефектов на поверхности или в геометрии изделия. Это самая отработанная задача, здесь работает компьютерное зрение, а результат виден через несколько недель после установки камер.
- Прогнозирование брака по параметрам технологического процесса. Модель смотрит на температуру, давление, скорость подачи, вибрацию и предсказывает, что через полчаса пойдёт партия с отклонениями.
- Проверка полноты и достоверности контрольных процедур. Система разбирает чек-листы, фотоотчёты, акты приёмки и находит формально закрытые, но фактически не выполненные проверки.
- Аналитика накопленного брака. Модель ищет закономерности в связке смена, оператор, партия сырья, оборудование, и отвечает на вопрос, откуда берётся повторяющийся дефект.
Первые две задачи дают прямой экономический эффект на уровне цеха. Третья и четвёртая работают медленнее, зато они обычно и вскрывают системные причины, из-за которых брак воспроизводится годами.
Почему стоит начинать с одного типа дефекта
Частая ошибка на старте связана с попыткой закрыть все виды несоответствий сразу. Выглядит логично, экономически кажется разумным, на практике проект растягивается и умирает на этапе разметки данных. Каждый класс дефекта требует своей выборки изображений, своих эталонов и своего согласованного определения границы между годным и негодным.
Один тип дефекта с понятной экономикой даёт измеримый результат за шесть-десять недель. Дальше та же инфраструктура, камеры, сервер, интеграция, расширяется на второй и третий класс почти без капитальных затрат. Стоимость первого дефекта в проекте всегда кратно выше стоимости десятого.
Если на предприятии два контролёра расходятся в оценке одного и того же изделия чаще, чем в одном случае из десяти, обучать модель рано. Сначала нужно договориться о критерии, иначе система добросовестно воспроизведёт разногласие людей и получит репутацию ненадёжной.
Где ИИ уже проверяет продукцию
Отрасли различаются не технологией, а условиями съёмки и ценой пропущенного дефекта. Чем дороже ошибка и чем стабильнее геометрия изделия, тем проще считается экономика проекта.
- Производственные линии и сборочные участки, где проверяется комплектность узла, наличие крепежа, правильность установки компонентов и качество сварного шва.
- Пищевое производство и упаковка, где контролируются целостность тары, корректность этикетки и даты, уровень заполнения, посторонние включения в потоке.
- Металлургия и прокат, где ищут трещины, раковины, расслоения, отклонения геометрии полосы, при этом условия съёмки тяжёлые из-за пыли, пара и температуры.
- Деревообработка и производство плит, где классификация сортности по сучкам, трещинам и цветовым отклонениям раньше целиком зависела от глаза сортировщика.
- Розничная торговля и общественное питание, где ИИ оценивает выкладку на полке, соблюдение планограммы, чистоту рабочих зон и соответствие блюда стандарту подачи.
- Строительство и приёмка работ, где модель сравнивает фотографии с этапом проекта и находит отклонения от регламента, а не только физические дефекты.
Разница между этими случаями принципиальна. На линии с фиксированной позицией изделия система работает в детерминированных условиях и даёт высокую полноту выявления. В рознице и на стройке кадр делает человек с телефона, ракурс и освещение меняются каждый раз, и от модели требуется устойчивость, а не точность в лабораторном смысле.
Как оценить готовность своего участка
Перед выбором площадки для пилота полезно пройти по короткому набору вопросов. Отрицательный ответ не закрывает проект, но переносит часть работ в подготовительный этап и меняет смету.
- Можно ли закрепить камеру так, чтобы изделие каждый раз попадало в кадр в сопоставимом положении.
- Есть ли возможность стабилизировать освещение или хотя бы исключить прямой солнечный свет и мигание.
- Существует ли идентификатор изделия или партии, с которым можно связать кадр.
- Сохранились ли фотографии прошлых дефектов или потребуется собирать выборку с нуля.
- Известна ли стоимость одного пропущенного дефекта в деньгах, а не в баллах внутренней отчётности.
Как это работает технически
Под общим названием ИИ для контроля качества продукции скрываются три разных технологических контура. Они нередко работают на одном предприятии параллельно и дополняют друг друга.
Компьютерное зрение и обнаружение дефектов
Базовая схема состоит из съёмки, предобработки кадра, прогона через нейросеть и постобработки результата. Нейросеть решает одну из трёх задач, и выбор задачи определяет и разметку, и метрики.
- Классификация отвечает на вопрос, есть ли дефект на изображении, и подходит для сортировки потока на годное и подозрительное.
- Детекция возвращает рамку с координатами дефекта, что нужно, когда важно место и количество несоответствий.
- Сегментация выделяет точную область пикселей, без неё не обойтись при измерении площади поражения, протяжённости трещины или доли брака по поверхности.
Отдельная ветвь работает через поиск аномалий. Модель обучается только на годных изделиях и помечает всё, что статистически не похоже на норму. Такой подход спасает в ситуации, когда дефектов мало и собрать репрезентативную выборку брака физически невозможно. Платой становится рост ложных срабатываний, потому что любое непривычное пятно или блик модель честно считает отклонением.
Решение о годности принимает не сеть, а правило над ней. Модель выдаёт вероятность, а порог отсечения устанавливает технолог, исходя из цены ошибки. При дорогом пропуске порог опускают и соглашаются на лишние проверки вручную. При дешёвом пропуске и дорогой остановке линии порог поднимают. Один и тот же обученный алгоритм на двух предприятиях может быть настроен противоположно, и это нормально.
Прогнозирование брака по данным технологического процесса
Здесь работают не изображения, а временные ряды с датчиков и записи из систем управления производством. Модель строит зависимость между режимами работы оборудования и последующим выходом несоответствующей продукции, после чего предупреждает об опасном сочетании параметров заранее.
Такой контур требует другой подготовки. Нужна история не менее нескольких месяцев, нужна синхронизация отметок времени между датчиками и журналом брака, нужна уверенность, что брак в учёте зафиксирован там, где он возник, а не там, где его обнаружили. Последнее условие нарушается чаще всего. Если дефект нашли на упаковке, а причина в термообработке двумя участками ранее, модель будет искать закономерности не в тех данных.
Зато эффект здесь качественно иной. Компьютерное зрение отделяет брак от годного, а прогнозная модель уменьшает количество брака. Это разные статьи экономики, и путать их нельзя ни в расчётах, ни в разговоре с руководством.
Разбор чек-листов, фотоотчётов и голосовых отчётов
Третий контур опирается на обработку текста и изображений из обычной операционной отчётности. Большие языковые модели читают заполненные чек-листы, сопоставляют комментарии контролёров, выделяют повторяющиеся формулировки и выводят на поверхность то, что терялось в тысячах записей.
- Система находит проверки, закрытые слишком быстро для физически выполнимой процедуры.
- Модель сверяет фотоотчёт с содержанием пункта и помечает кадры, которые не подтверждают заявленное.
- Накопленные свободные комментарии группируются по смыслу, и вместо списка из восьмисот записей руководитель получает десять повторяющихся причин.
- Запрос к данным формулируется обычным языком, а ответ собирается из учётных систем без участия аналитика.
Этот контур внедряется быстрее остальных, потому что не требует железа в цехе. Он же чаще всего даёт первый управленческий результат, поскольку вскрывает разрыв между отчётностью и реальностью.
Архитектура решения и оборудование
Рабочая система контроля качества на базе ИИ состоит из пяти слоёв. Выпадение любого из них превращает проект в демонстрацию, которая живёт до конца пилота.
Камеры, оптика и освещение
Качество исходного кадра определяет потолок точности, и никакая модель этот потолок не поднимает. Экономия на освещении обходится дороже экономии на вычислениях, потому что пересъёмка выборки означает повтор разметки.
- Разрешение подбирается так, чтобы минимальный значимый дефект занимал не менее нескольких десятков пикселей, иначе он теряется в шуме.
- Скорость затвора должна исключать смаз при реальной скорости конвейера, а не при паспортной.
- Освещение делают управляемым и однородным, часто с применением подсветки под углом для выявления рельефных дефектов и рассеянной подсветки для цветовых.
- Исполнение корпуса выбирается под условия участка, с учётом пыли, влаги, вибрации и температуры.
- Положение камеры фиксируется жёстко, любое смещение после обучения меняет геометрию кадра и ухудшает результат без видимой причины.
Отдельно стоит предусмотреть процедуру контроля самой съёмки. Загрязнённый объектив, перегоревший светодиод в линейке подсветки или сдвинутая на сантиметр камера дают постепенную деградацию точности, которую легко списать на плохую модель.
Сервер, вычисления и выбор конфигурации
Обработка выполняется либо на промышленном компьютере рядом с линией, либо на сервере в серверной предприятия, либо в арендованной инфраструктуре. Выбор определяется требованиями ко времени отклика и политикой безопасности.
- Локальная обработка у линии нужна, когда решение о сбросе изделия принимается за десятки миллисекунд и зависимость от сети недопустима.
- Сервер в контуре предприятия подходит для участков, где допустима задержка в доли секунды, и позволяет обслуживать несколько камер одной машиной.
- Внешняя инфраструктура разумна для обучения моделей и для разбора отчётности, но редко применяется для управления отсечкой в реальном времени.
Для обучения моделей требуется ускоритель с достаточным объёмом видеопамяти и быстрым дисковым массивом, поскольку узким местом обычно становится не вычисление, а подача данных. Для эксплуатации обученной модели требования заметно скромнее, и один ускоритель среднего уровня нередко обслуживает от четырёх до восьми потоков с камер при разрешении, типичном для промышленного контроля. Точная конфигурация считается от количества кадров в секунду, размера изображения и типа задачи, где сегментация требует кратно больше ресурсов, чем классификация.
Планировать железо стоит с запасом по числу камер. Практика показывает, что после успешного пилота на одном участке запрос на расширение приходит в течение квартала, и упираться в потолок сервера на этом этапе неприятно.
Интеграция с системами управления производством
Система, не связанная с учётом, остаётся отдельным экраном, на который перестают смотреть через месяц. Ценность появляется, когда результат проверки попадает в тот же контур, где принимаются решения о партии.
- Связь кадра с идентификатором изделия или партии через штрихкод, метку или позицию на конвейере.
- Передача результата в систему управления производством, чтобы отклонение автоматически влияло на статус партии.
- Выгрузка данных о браке в учётную систему предприятия для корректного расчёта себестоимости и потерь.
- Оповещение мастера и технолога по действующим каналам связи, без отдельного интерфейса, который нужно держать открытым.
- Обратный поток решений человека в систему, чтобы подтверждённые и отклонённые срабатывания возвращались в обучающую выборку.
Журнал решений и сменная отчётность
Последний слой архитектуры отвечает на вопрос доказуемости. По каждому изделию должно восстанавливаться, какой кадр был снят, какую оценку выдала модель, кто и когда принял окончательное решение, и на основании какого критерия. Без этого журнала невозможно ни разобрать спорный случай с заказчиком, ни понять причину скачка брака в отчёте.
Сменный отчёт собирается из этого журнала автоматически и содержит количество проверенных изделий, распределение по классам дефектов, долю подтверждённых срабатываний и перечень случаев, оставшихся без решения. Такой документ закрывает смену фактом, а не подписью.
Самый недооценённый элемент системы не модель и не камера, а очередь решений. Если срабатывание не превращается в задачу для конкретного человека с понятным сроком, то контроль формально работает, а брак продолжает уходить к заказчику.
Классический ОТК и ИИ: сравнение по точности, скорости и стоимости
Сравнение имеет смысл только при одинаковых условиях. Человек на выборочном контроле и модель на сплошном решают разные задачи, и прямое сопоставление процентов тут вводит в заблуждение. Корректнее смотреть на то, как ведёт себя каждый вариант под нагрузкой и во времени.
| Параметр | Контролёр ОТК | Система на базе ИИ |
|---|---|---|
| Охват потока | Выборочно, от нескольких процентов до десятков процентов партии | Сплошной контроль каждого изделия в кадре |
| Стабильность внимания | Снижается к концу смены и в ночные часы | Одинаковая в любое время суток |
| Скорость оценки | От секунд до минут на изделие | Десятки миллисекунд на кадр |
| Повторяемость решения | Расходится между сменами и между людьми | Одно и то же изображение всегда получает одну оценку |
| Нетипичные дефекты | Распознаёт по опыту, даже если видит впервые | Пропускает классы, которых не было в обучении |
| Объяснение решения | Формулируется словами и ссылкой на документ | Требует отдельного слоя визуализации и журнала |
| Структура затрат | Постоянный фонд оплаты труда, рост затрат вместе с объёмом | Основные вложения на старте, дальше обслуживание и дообучение |
| Масштабирование | Новый участок требует новых людей и обучения | Та же модель переносится на похожие участки с дообучением |
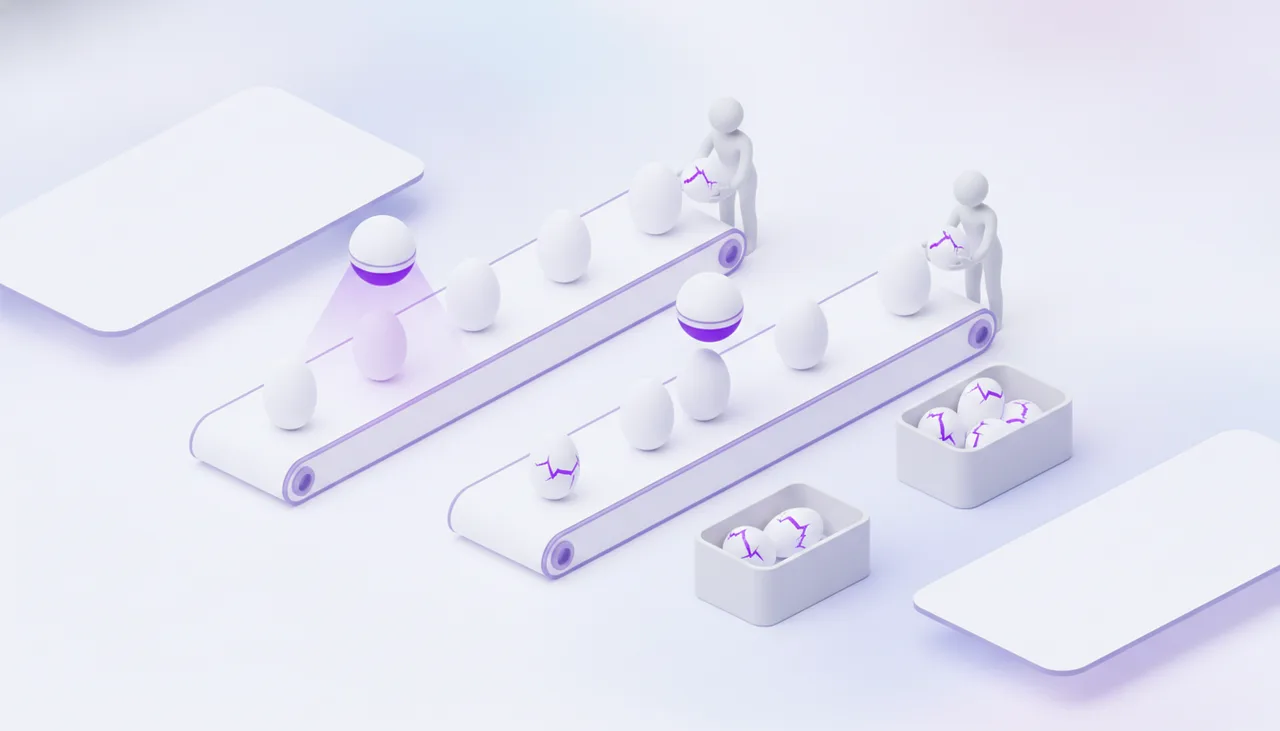
Экономика раскладывается не на противопоставлении, а на распределении нагрузки. Модель забирает сплошную проверку очевидных признаков, человек получает поток уже отфильтрованных случаев и работает с теми, где нужна оценка в контексте. Фонд оплаты труда при этом обычно не сокращается, зато тот же штат начинает закрывать кратно больший объём и перестаёт тратить смену на механический осмотр годной продукции.
Что меняется в отчётности после запуска
Руководителя стоит предупредить заранее об одном эффекте. После подключения сплошного контроля зарегистрированный брак почти всегда растёт, иногда в полтора-два раза. Физически продукция не стала хуже, просто раньше часть дефектов уходила в выборочной проверке незамеченной.
Этот всплеск удобно объяснять до старта, а не после. Иначе первый же отчёт превращается в разговор о том, что система ухудшила качество. Рост выявленного брака на старте означает, что контроль начал работать, а не что производство деградировало.
Единственный честный способ оценить эффект состоит в сравнении рекламаций и возвратов от заказчика до и после внедрения. Внутренние цифры брака в первые месяцы несопоставимы с историческими по методике сбора.
Что закрывает ИИ, а что остаётся за человеком
Граница между автоматическим и человеческим решением проходит не по сложности дефекта, а по характеру суждения. Там, где нужно сопоставить изображение с эталоном, модель работает лучше. Там, где требуется учесть обстоятельства, которых нет в кадре, решение остаётся за людьми.
Задачи, подходящие для автоматического контроля
- Повторяющиеся визуальные признаки с устойчивой геометрией, такие как сколы, трещины, царапины, раковины, непроклей, пропуск шва.
- Проверка наличия и количества элементов, включая комплектность узла, число крепёжных точек, присутствие этикетки и пломбы.
- Измерительные задачи на изображении, где нужна площадь поражения, длина дефекта, отклонение размера от номинала.
- Считывание и сверка маркировки, дат, кодов партии с данными учётной системы.
- Контроль заполнения, уровня, положения изделия в таре и правильности ориентации на конвейере.
- Первичная сортировка потока на заведомо годное и требующее внимания, когда цель состоит в сокращении объёма ручного осмотра.
Решения, которые принимает контролёр или технолог
- Квалификация пограничных случаев, когда дефект формально есть, но находится в зоне допуска для конкретного заказчика.
- Выбор между переработкой, исправлением, переводом во второй сорт и утилизацией, поскольку это решение зависит от загрузки, сроков и стоимости материала.
- Остановка линии и переналадка, где цена ошибки измеряется часами простоя.
- Разбор причины массового дефекта, требующий знания недавних изменений в сырье, инструменте и режимах.
- Оценка нетипичного отклонения, которого модель раньше не видела и о котором может сообщить только как об аномалии.
- Подтверждение или отклонение срабатывания для обучающей выборки, что делает человека источником знания для системы, а не её оператором.
Из этого распределения вытекает практический вывод по организации работы. Контролёр перестаёт быть фильтром потока и становится арбитром спорных случаев. Должностная инструкция, нормы времени и показатели эффективности при этом меняются, и если их оставить прежними, человек будет вынужден дублировать работу системы вручную, чтобы отчитаться по старым нормам.
Как запустить пилот: пошаговый план
Пилот решает одну задачу. Он показывает, достижим ли заданный уровень выявления дефектов в реальных условиях участка при приемлемом количестве ложных срабатываний. Всё остальное, включая красивые экраны и широкий охват, относится к следующему этапу.
Шаг первый. Выбрать один тип дефекта
Хороший кандидат для первого дефекта обладает тремя свойствами. Он встречается достаточно часто, чтобы собрать выборку за разумное время. Он виден на изображении без специальных методов контроля. Его пропуск стоит понятных денег, выраженных в рекламациях, переработке или штрафах.
Плохие кандидаты выглядят привлекательно, но убивают проект. Это редкие дефекты с частотой несколько случаев в месяц, скрытые дефекты внутри материала, а также отклонения, по которым на предприятии нет согласованного критерия.
- Выгрузите статистику брака за последние шесть-двенадцать месяцев и отсортируйте классы по сумме потерь.
- Исключите те, что требуют ультразвука, рентгена или лабораторного анализа.
- Из оставшихся выберите класс с частотой не менее нескольких десятков случаев в месяц.
- Проверьте на пяти-десяти изделиях, видит ли дефект обычная камера при нормальном освещении.
- Зафиксируйте расчётную стоимость одного пропуска, она понадобится при настройке порога.
Шаг второй. Описать классы дефектов и эталоны
Это самый недооценённый этап и одновременно самый дешёвый по затратам. Нужен короткий документ, в котором для каждого класса приведены словесное определение, граница годности в измеримых величинах и набор референсных изображений, включая заведомо годные, заведомо дефектные и пограничные.
Пограничные примеры важнее остальных. Именно на них расходятся контролёры, именно они определяют реальную точность системы. Десять согласованных пограничных случаев стоят дороже сотни очевидных.
Если определение дефекта невозможно сформулировать так, чтобы два независимых контролёра дали одинаковую оценку по одному изображению, то проблема не в искусственном интеллекте. Проблема в технологической документации, и решать её нужно до покупки оборудования.
Шаг третий. Собрать и разметить данные в две независимые итерации
Выборка собирается в тех же условиях, в которых система будет работать. Съёмка на телефон для демонстрации и съёмка промышленной камерой с подсветкой дают разные распределения, и модель, обученная на первом, на втором не работает.
- Объём стартовой выборки обычно составляет от нескольких сотен до нескольких тысяч изображений на класс, точная цифра зависит от вариативности дефекта.
- Выборка должна покрывать разные смены, партии сырья, состояния инструмента и, если применимо, разные единицы однотипного оборудования.
- Разметку выполняют два человека независимо друг от друга, после чего расхождения разбирает технолог и фиксирует решение в документе с эталонами.
- Доля расхождений служит отдельной метрикой, поскольку она задаёт потолок точности, выше которого модель подняться не может.
- Часть данных сразу откладывается и не участвует в обучении, это будущий приёмочный набор.
Двойная разметка кажется избыточной тратой времени. На практике она экономит недели, потому что без неё расхождения людей обнаруживаются только на этапе приёмки, когда модель уже обучена и переделывать приходится всё.
Шаг четвёртый. Проверить условия съёмки
Перед обучением стоит убедиться, что кадр пригоден для работы. Проверка занимает один день и снимает большую часть будущих претензий к модели.
- Оцените, сколько пикселей занимает минимальный значимый дефект, и при необходимости поменяйте объектив или приблизьте камеру.
- Снимите один и тот же эталонный образец в разное время суток и сравните яркость и цветопередачу.
- Проверьте отсутствие смаза при максимальной рабочей скорости конвейера, а не при средней.
- Найдите зоны блика на глянцевых поверхностях и устраните их изменением угла подсветки.
- Зафиксируйте крепление камеры и отметьте положение, чтобы случайное смещение было заметно визуально.
- Опишите процедуру ежесменной очистки объектива и включите её в обходной лист.
Шаг пятый. Собрать приёмочный набор и договориться о критерии успеха
Приёмочный набор формируется заранее и не меняется в ходе пилота. Он содержит изображения, которых модель не видела, с заранее согласованной разметкой, и обязательно включает пограничные случаи в реалистичной пропорции.
Критерий успеха фиксируется письменно до начала работ и состоит из двух чисел. Первое задаёт минимальную долю выявленных дефектов, второе ограничивает допустимое количество ложных срабатываний. Формулировка вида точность не менее девяноста процентов непригодна, потому что не уточняет, о какой именно точности речь, и позволяет считать проект успешным при пропуске половины брака.
Шаг шестой. Встроить проверку в рабочий поток смены
Технически работающая модель без встроенного процесса не меняет ничего. Срабатывание должно превращаться в действие конкретного человека, иметь срок и оставлять след в журнале.
- Определите, кто видит срабатывание первым, и на каком устройстве это происходит.
- Установите предельное время на принятие решения по одному случаю, обычно от нескольких минут до конца смены в зависимости от типа производства.
- Опишите действие при недоступности системы, поскольку выпуск продукции не может останавливаться из-за перезагрузки сервера.
- Настройте порог так, чтобы поток срабатываний соответствовал реальной пропускной способности контролёра.
- Заведите обратную связь, при которой подтверждённые и отклонённые случаи возвращаются в обучающую выборку минимум раз в неделю.
- Включите результаты контроля в сменный отчёт, чтобы данные читал мастер, а не только инженер проекта.
Пилот разумно ограничивать по времени, от шести до двенадцати недель на одном участке с одним типом дефекта. Более короткий срок не покрывает вариативность партий и смен. Более длинный превращается в бессрочный эксперимент, по итогам которого никто не принимает решения.
Метрики пилота и расчёт эффекта
Набор метрик нужен по двум причинам. Он позволяет сравнивать версии модели между собой и даёт основание для решения о масштабировании. Одна цифра для этого не годится, потому что любое улучшение выявления дефектов оплачивается ростом ложных срабатываний, и смысл настройки состоит в выборе точки баланса.
Полнота выявления дефектов
Это доля реально дефектных изделий, которые система пометила. Метрика считается только по приёмочному набору с известной разметкой, потому что в потоке истинное количество дефектов неизвестно.
Полнота напрямую связана с ценой пропуска. На участках, где дефект уходит к заказчику и возвращается рекламацией, за полноту имеет смысл платить лишними ручными проверками. На участках, где следующая операция всё равно выявит отклонение, высокая полнота избыточна.
Доля ложных срабатываний
Вторая обязательная метрика показывает, сколько годных изделий система отправила на проверку. Удобнее выражать её не в процентах, а в абсолютных числах на смену, потому что именно это число определяет нагрузку на контролёра.
Практический ориентир формулируется от пропускной способности людей. Если контролёр способен разобрать сорок случаев за смену, а система выдаёт двести, процесс встанет независимо от качества модели. Порог придётся поднять, сознательно уступив часть полноты.
Доля подтверждённого брака
Отношение подтверждённых решений к общему числу срабатываний показывает, насколько система заслуживает доверия в глазах цеха. Этот показатель считается по журналу решений и отражает практику, а не лабораторные условия.
- Значение выше семидесяти процентов означает, что контролёр воспринимает срабатывания серьёзно.
- Значение в районе половины приводит к привычке проверять формально и подтверждать по умолчанию.
- Значение ниже трети гарантирует, что через месяц сигналы начнут игнорировать, и дальнейшая настройка модели уже не поможет.
Время до решения и полнота контекста
Срок от момента срабатывания до фиксации решения человеком определяет, успевает ли контроль влиять на производство. Если решение принимается через сутки, партия уже упакована и отгружена, и система работает как средство учёта потерь, а не как инструмент управления качеством.
Рядом с этой метрикой полезно отслеживать долю случаев, по которым у контролёра было достаточно данных для решения без дополнительного поиска. Отсутствие привязки кадра к номеру партии, недоступность истории по тому же оборудованию и отсутствие похожих случаев в журнале растягивают разбор и формируют впечатление, что система создаёт работу вместо её сокращения.
Снижение брака и срок окупаемости
Экономический расчёт собирается из нескольких источников, и смешивать их в одну цифру не стоит, поскольку они наступают в разное время и доказываются по-разному.
- Сокращение рекламаций и возвратов, которое считается по данным службы работы с заказчиками за сопоставимые периоды.
- Снижение затрат на переработку, где эффект виден уже в первые месяцы при наличии раннего обнаружения на промежуточной операции.
- Экономия времени контролёров, переведённая в дополнительный охват, а не в сокращение штата.
- Уменьшение самого объёма брака, которое достигается только при работе с причинами и появляется позже остальных эффектов.
- Снижение риска остановки отгрузки и штрафных санкций, оцениваемое вероятностно и не включаемое в прямой расчёт окупаемости.
При оценке результата важно учитывать, что часть изменений объясняется не системой. Сезонность, смена поставщика сырья, ремонт оборудования и обновление инструмента влияют на брак не меньше. Поэтому сравнение ведут либо между похожими линиями, где на одной система работает, а на другой нет, либо по длинному периоду с поправкой на известные внешние факторы.
Ошибки внедрения
Проекты по автоматическому контролю качества редко разваливаются из-за слабых алгоритмов. Модели давно достигли уровня, достаточного для большинства производственных задач. Разрушают проект организационные решения, принятые в первые две недели и выглядевшие тогда безобидно.
Подмена предотвращения брака его обнаружением
Самое частое расхождение ожиданий возникает на уровне формулировки цели. Руководство ставит задачу уменьшить брак, а внедряется система, которая брак находит. Это принципиально разные результаты. Камера на выходе линии не влияет на причину дефекта, она лишь не пропускает его дальше, и в отчёте доля несоответствующей продукции остаётся прежней или растёт.
Снижение объёма брака достигается только обратной связью в технологию. Для этого нужны три вещи, которых обычно нет в составе пилота.
- Привязка каждого выявленного дефекта к конкретной единице оборудования, смене, партии сырья и состоянию инструмента.
- Регулярный разбор накопленной статистики технологом с правом менять режимы, а не только фиксировать факт.
- Прогнозный контур по данным процесса, который предупреждает об опасном сочетании параметров до появления дефекта.
Практический вывод состоит в честной постановке цели на старте. Если задача формулируется как не пропустить дефект к заказчику, достаточно зрения на выходе. Если задача состоит в сокращении потерь, проект сразу планируется с аналитическим слоем и участием технологической службы.
Учёт подозрений как подтверждённого брака
Срабатывание модели не является дефектом. Это сигнал, требующий решения человека. Когда сигналы попадают в учётную систему напрямую, статистика брака разрушается в первую же неделю, а вместе с ней расчёт себестоимости и премиальные показатели цеха.
Правильная схема предполагает два отдельных состояния. Первое фиксирует факт срабатывания с указанием класса и вероятности. Второе появляется после решения контролёра и несёт статус подтверждённого либо отклонённого случая. В отчётность уходит только второе. Разделение подозрения и подтверждения стоит ввести до запуска, потому что переделывать учёт на работающей системе значительно дороже.
Передача технологу каждого срабатывания
Поток сигналов нужно фильтровать по уровням, иначе ответственные быстро перестают их читать. Нагрузка распределяется по принципу убывающей частоты и возрастающей квалификации.
- Контролёр на участке разбирает одиночные срабатывания в рамках обычной работы.
- Мастер смены получает только случаи, где превышен порог по количеству однотипных дефектов за час или за партию.
- Технолог подключается при устойчивом росте одного класса дефекта на протяжении смены или при появлении нового, ранее не встречавшегося отклонения.
- Руководитель производства видит агрегированную картину в сменном и недельном отчёте без отдельных событий.
Без такой фильтрации возникает эффект, знакомый всем, кто работал с системами оповещения. Через две недели уведомления уходят в отдельную папку, а решения принимаются по старой схеме, на глаз.
Оценка модели по общей точности
Общая точность на производственных данных почти бессмысленна, потому что брака в потоке мало. При доле дефектов около двух процентов модель, которая всегда отвечает годно, покажет девяносто восемь процентов точности и не найдёт ни одного дефекта. Такие цифры регулярно попадают в отчёты по пилотам и создают ложное впечатление успеха.
Корректная оценка состоит из пары чисел, которые смотрят вместе. Доля выявленных дефектов из всех реально существующих показывает, что система действительно работает. Количество ложных срабатываний на смену показывает, какой ценой это достигнуто. Любое улучшение первого показателя ухудшает второй, и задача настройки состоит в выборе точки, приемлемой для конкретного участка.
Старт без согласованного определения дефекта
Последняя ошибка возвращает к началу проекта. Когда критерий годности существует только в опыте двух опытных контролёров и нигде не зафиксирован, разметка данных превращается в спор, а приёмка пилота в конфликт. Модель обучается на противоречивых примерах и ведёт себя непредсказуемо на пограничных случаях, что немедленно подрывает доверие цеха.
Внедрение автоматического контроля почти всегда вскрывает, что технологическая документация описывает требования менее строго, чем принято считать. Это неприятное открытие, но оно само по себе приносит пользу предприятию независимо от судьбы проекта.
Кейсы российских предприятий
Публичных описаний проектов на российском рынке немного, поскольку детали обычно относятся к коммерческой тайне. Тем не менее по открытым материалам и отраслевой практике складывается узнаваемый набор сценариев. Ниже они приведены обобщённо, с акцентом на то, что именно давало результат.
Металлургия и прокат
На участках горячего и холодного проката системы машинного зрения контролируют поверхность полосы на скорости, при которой человек физически не способен осматривать каждый метр. Задача осложняется паром, пылью, окалиной и переменной яркостью раскалённого металла.
Рабочими решениями здесь оказываются линейные камеры с синхронизированной подсветкой и модели сегментации, которые не просто находят дефект, но измеряют его протяжённость и площадь. Экономический эффект формируется на сортировке. Рулон, у которого дефект локализован и описан количественно, уходит во второй сорт с понятной скидкой вместо полного списания.
Атомная отрасль и точное машиностроение
В отраслях с высокой ценой несоответствия внедрение идёт по другой логике. Там первична не экономия на контролёрах, а доказуемость контроля. Публично известны проекты на предприятиях атомной отрасли, где платформы распознавания дефектов внедрялись с обязательным натурным экспериментом и сопоставлением результатов модели с заключениями аттестованных контролёров.
Отсюда вытекает особенность таких проектов. Основной объём работ приходится не на обучение модели, а на валидацию, документирование методики и встраивание результатов в существующую систему подтверждения качества.
Пищевое производство и упаковка
Здесь задачи делятся на две группы. Первая связана с целостностью и корректностью упаковки, включая проверку этикетки, читаемость даты, уровень заполнения и герметичность шва. Вторая касается самого продукта, его цвета, формы, однородности и наличия посторонних включений.
- Проект по контролю маркировки окупается быстрее остальных, поскольку ошибка в дате или составе означает отзыв партии из розницы.
- Контроль внешнего вида продукта требует аккуратной работы с эталонами, потому что естественная вариативность пищевого сырья велика и легко принимается моделью за дефект.
- Исполнение оборудования должно выдерживать мойку, что заметно влияет на стоимость камер и кожухов.
Деревообработка и производство плит
Сортировка по сучкам, трещинам, смоляным карманам и цветовым отклонениям долгое время держалась на опыте сортировщика, и расхождения между сменами достигали заметных величин. Автоматическая классификация здесь даёт эффект не столько на выявлении брака, сколько на выравнивании сортности.
Предприятие перестаёт отдавать материал высокого сорта по цене низкого из-за осторожности сортировщика. Этот эффект редко учитывают в расчётах заранее, хотя по деньгам он часто превосходит экономию на самом контроле.
Розничные сети и общественное питание
Вне производства наиболее развит разбор фотоотчётов и чек-листов. Проверяющий фотографирует полку, зону приготовления или готовое блюдо, а модель сверяет изображение с требованиями стандарта и помечает несоответствия. Параллельно языковые модели группируют свободные комментарии из тысяч проверок и выводят повторяющиеся причины вместо плоского перечня замечаний.
Главная ценность здесь управленческая. Руководитель сети впервые видит, какие пункты стандарта систематически не выполняются в конкретном регионе, и получает основание менять процесс, а не разбирать отдельные нарушения.
Что объединяет удачные проекты
- Начинали с одного узкого участка и одного класса дефекта с понятной стоимостью пропуска.
- Технологическая служба участвовала в описании эталонов, а не получала готовую систему на приёмку.
- Результаты контроля попадали в сменную отчётность и в систему управления производством, а не оставались на отдельном экране.
- Была выстроена процедура дообучения, поскольку оборудование, сырьё и инструмент меняются, а вместе с ними меняется и картина дефектов.
- Экономический эффект считался по рекламациям, переработке и сортности, а не по внутренней статистике брака, методика сбора которой изменилась.
Сроки и стоимость внедрения
Разброс цифр на рынке велик, и он объясняется не столько ценами поставщиков, сколько разной готовностью предприятий. Там, где есть архив изображений, стабильная съёмка и описанные критерии, пилот занимает полтора-два месяца. Там, где всё начинается с нуля, та же работа растягивается на полгода, причём большая часть времени уходит не на модель.
Типичный график работ
| Этап | Длительность | Основной результат |
|---|---|---|
| Обследование участка и выбор дефекта | 1–2 недели | Паспорт пилота с критерием успеха и расчётом стоимости пропуска |
| Описание классов и эталонов | 1–2 недели | Документ с границами годности и референсными изображениями |
| Монтаж съёмочного узла и сбор данных | 3–6 недель | Выборка, покрывающая разные смены и партии |
| Разметка в две итерации | 2–3 недели | Согласованная разметка и приёмочный набор |
| Обучение и настройка порога | 2–3 недели | Модель с измеренной полнотой и уровнем ложных срабатываний |
| Опытная эксплуатация в смене | 4–8 недель | Журнал решений, доля подтверждённого брака, решение о масштабировании |
| Интеграция и тиражирование | от 2 месяцев | Связь с учётными системами, перенос на соседние участки |
Из чего складывается бюджет
Структура затрат устойчива по проектам, а вот пропорции сильно зависят от условий участка. Полезно смотреть именно на состав, потому что он подсказывает, где возможна экономия без потери результата.
- Съёмочный узел, включающий камеры, оптику, управляемое освещение, кожухи и кронштейны. На тяжёлых участках эта часть неожиданно велика из-за требований к исполнению.
- Монтаж, прокладка линий связи и питания, механическая доработка ограждений и мест установки.
- Вычислительная платформа для эксплуатации у линии и отдельные ресурсы для обучения моделей.
- Работы по данным, то есть сбор выборки и разметка, где основная стоимость приходится на время технолога и контролёров предприятия.
- Разработка и настройка модели вместе с интеграцией в системы управления производством и учёта.
- Постоянные затраты на сопровождение, дообучение и контроль состояния съёмки, обычно считаемые в процентах от стоимости внедрения в год.
Отдельно стоит планировать внутренние трудозатраты. Проект, в котором предприятие выделяет технолога на несколько часов в неделю, идёт в два раза быстрее проекта, где тот же человек подключается от случая к случаю. Это ресурс, который не попадает в коммерческое предложение, но определяет сроки сильнее любого другого фактора.
Когда проект лучше отложить
- Участок планируется к реконструкции в течение года, и геометрия съёмки неизбежно изменится.
- Дефект встречается единицы раз в месяц, и выборка не соберётся за разумное время.
- Критерий годности зависит от договорённостей с конкретным заказчиком и меняется от партии к партии без фиксации в документах.
- На предприятии нет свободного ресурса контролёра для разбора срабатываний в течение смены.
- Основные потери связаны со скрытыми дефектами, требующими ультразвукового или радиационного контроля, где камера бесполезна.
Частые вопросы
Сколько изображений нужно для старта
Ориентир составляет от нескольких сотен до нескольких тысяч примеров на класс дефекта, причём важнее не количество, а разнообразие. Пятьсот изображений, снятых в разные смены на разных партиях сырья, полезнее пяти тысяч кадров одной партии за один час. При нехватке примеров брака применяют подход с обучением на годных изделиях и поиском аномалий, соглашаясь на более высокий уровень ложных срабатываний.
Можно ли обойтись без новых камер
Иногда да, если на участке уже стоит видеонаблюдение с достаточным разрешением и приемлемым ракурсом. Но практика показывает, что камеры наблюдения ставились для другой задачи, и дефект в их кадре занимает единицы пикселей. Проверка занимает один день, достаточно снять десяток дефектных изделий существующей камерой и посмотреть, различим ли признак.
Что произойдёт при появлении нового типа дефекта
Модель, обученная на известных классах, новый дефект пропустит либо отнесёт к похожему классу. Поэтому в рабочей схеме сохраняется выборочный человеческий контроль и, по возможности, параллельный поиск аномалий, который помечает всё непривычное без указания класса. Новый дефект добавляется в систему через сбор примеров и дообучение, что обычно занимает от двух до четырёх недель.
Нужно ли сокращать контролёров после внедрения
На большинстве предприятий сокращение не происходит и не планируется. Тот же штат переходит от сплошного осмотра к разбору отфильтрованных случаев и закрывает кратно больший объём продукции. Там, где внедрение изначально объявляют как замену людей, проект получает сопротивление на уровне разметки данных, и качество выборки падает ровно настолько, чтобы модель не заработала.
Как связать результаты контроля с системами управления производством
Через идентификатор изделия или партии. Кадр должен быть однозначно сопоставлен с объектом учёта, иначе результат проверки остаётся изолированной записью. На практике применяют считывание маркировки, метки, привязку по позиции на конвейере с учётом времени или комбинацию этих способов. Обмен данными выполняется стандартными интерфейсами систем управления производством и учётными системами предприятия.
Работает ли подход вне производственной линии
Работает, но требования меняются. На стройке, в рознице и при выездных проверках кадр делает человек, условия съёмки непредсказуемы, и от модели ждут устойчивости, а не высокой точности измерений. Критерий успеха тоже другой. Система ценна тем, что находит отклонения от регламента и несоответствия в отчётности, а не тем, что измеряет дефект с точностью до миллиметра.
Как доказать, что эффект дала система, а не другие изменения
Надёжнее всего сравнивать две похожие линии, где на одной система работает, а на другой нет, и наблюдать обе одновременно. При невозможности такого сравнения берут длинный период, фиксируют известные внешние факторы вроде смены поставщика или ремонта оборудования и смотрят на рекламации заказчика, поскольку эта метрика не зависит от изменений внутренней методики учёта брака.
С чего начать на следующей неделе
- Выгрузите статистику брака за год и найдите три класса дефектов с наибольшими потерями.
- Проверьте, какие из них видны обычной камерой, и выберите один.
- Дайте двум контролёрам независимо оценить двадцать пограничных изделий и посмотрите на долю расхождений.
- Если расхождений много, начните с уточнения критерия годности в документации.
- Если разметка согласована, собирайте первую выборку на рабочем участке и фиксируйте критерий успеха пилота письменно.
Автоматический контроль качества начинается не с модели и не с камеры, а с ответа на простой вопрос о том, что на этом предприятии считается годным. Предприятие, способное дать на него однозначный ответ, получит работающую систему за несколько месяцев. Остальным технологии придётся подождать, пока договорённость появится.